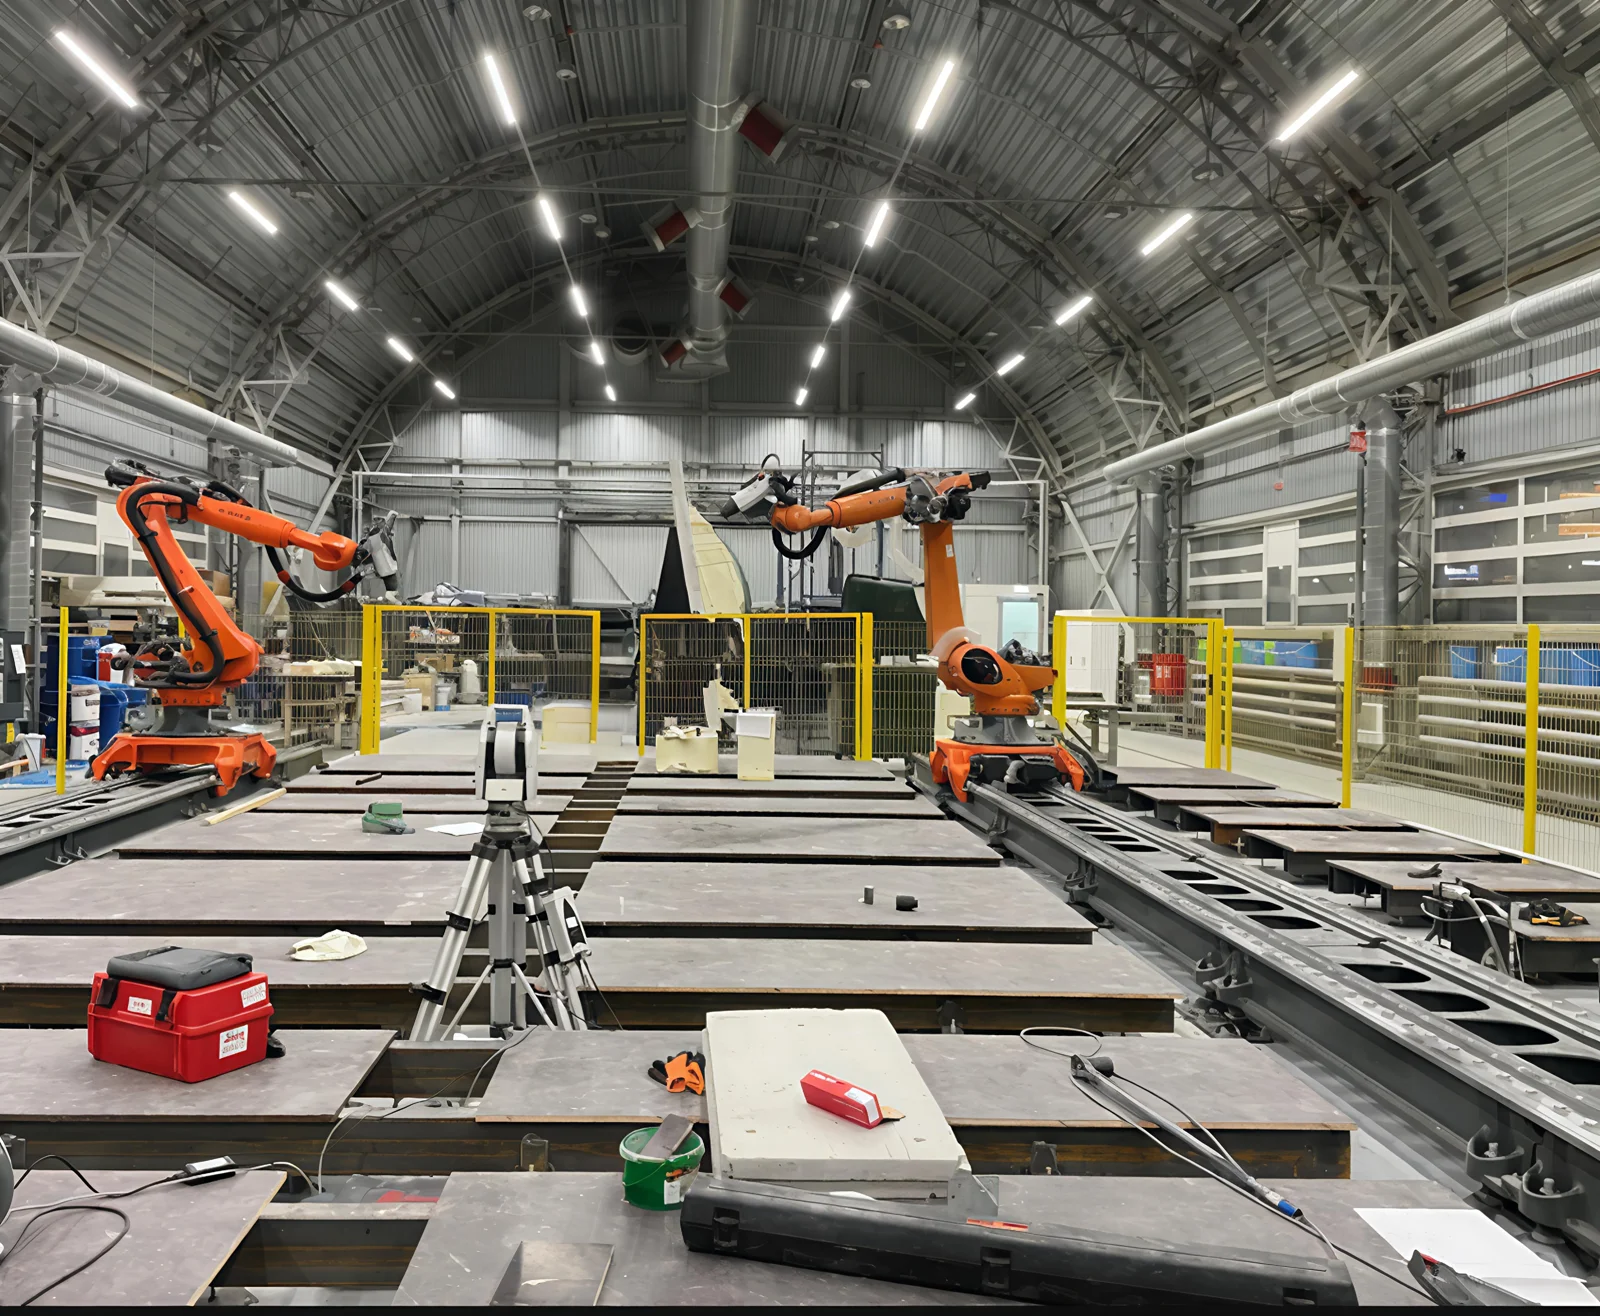
Направляющие роботизированного участка и лазерный трекер - архив ЮСТАС
Что движется вместе с кареткой
Измерение нескольких точек позволяет разделять поступательное перемещение и изменение ориентации подвижного узла. До работы определяем оси стенда, контрольные сечения и требования к направляющим.
Схема из практики ЮСТАС
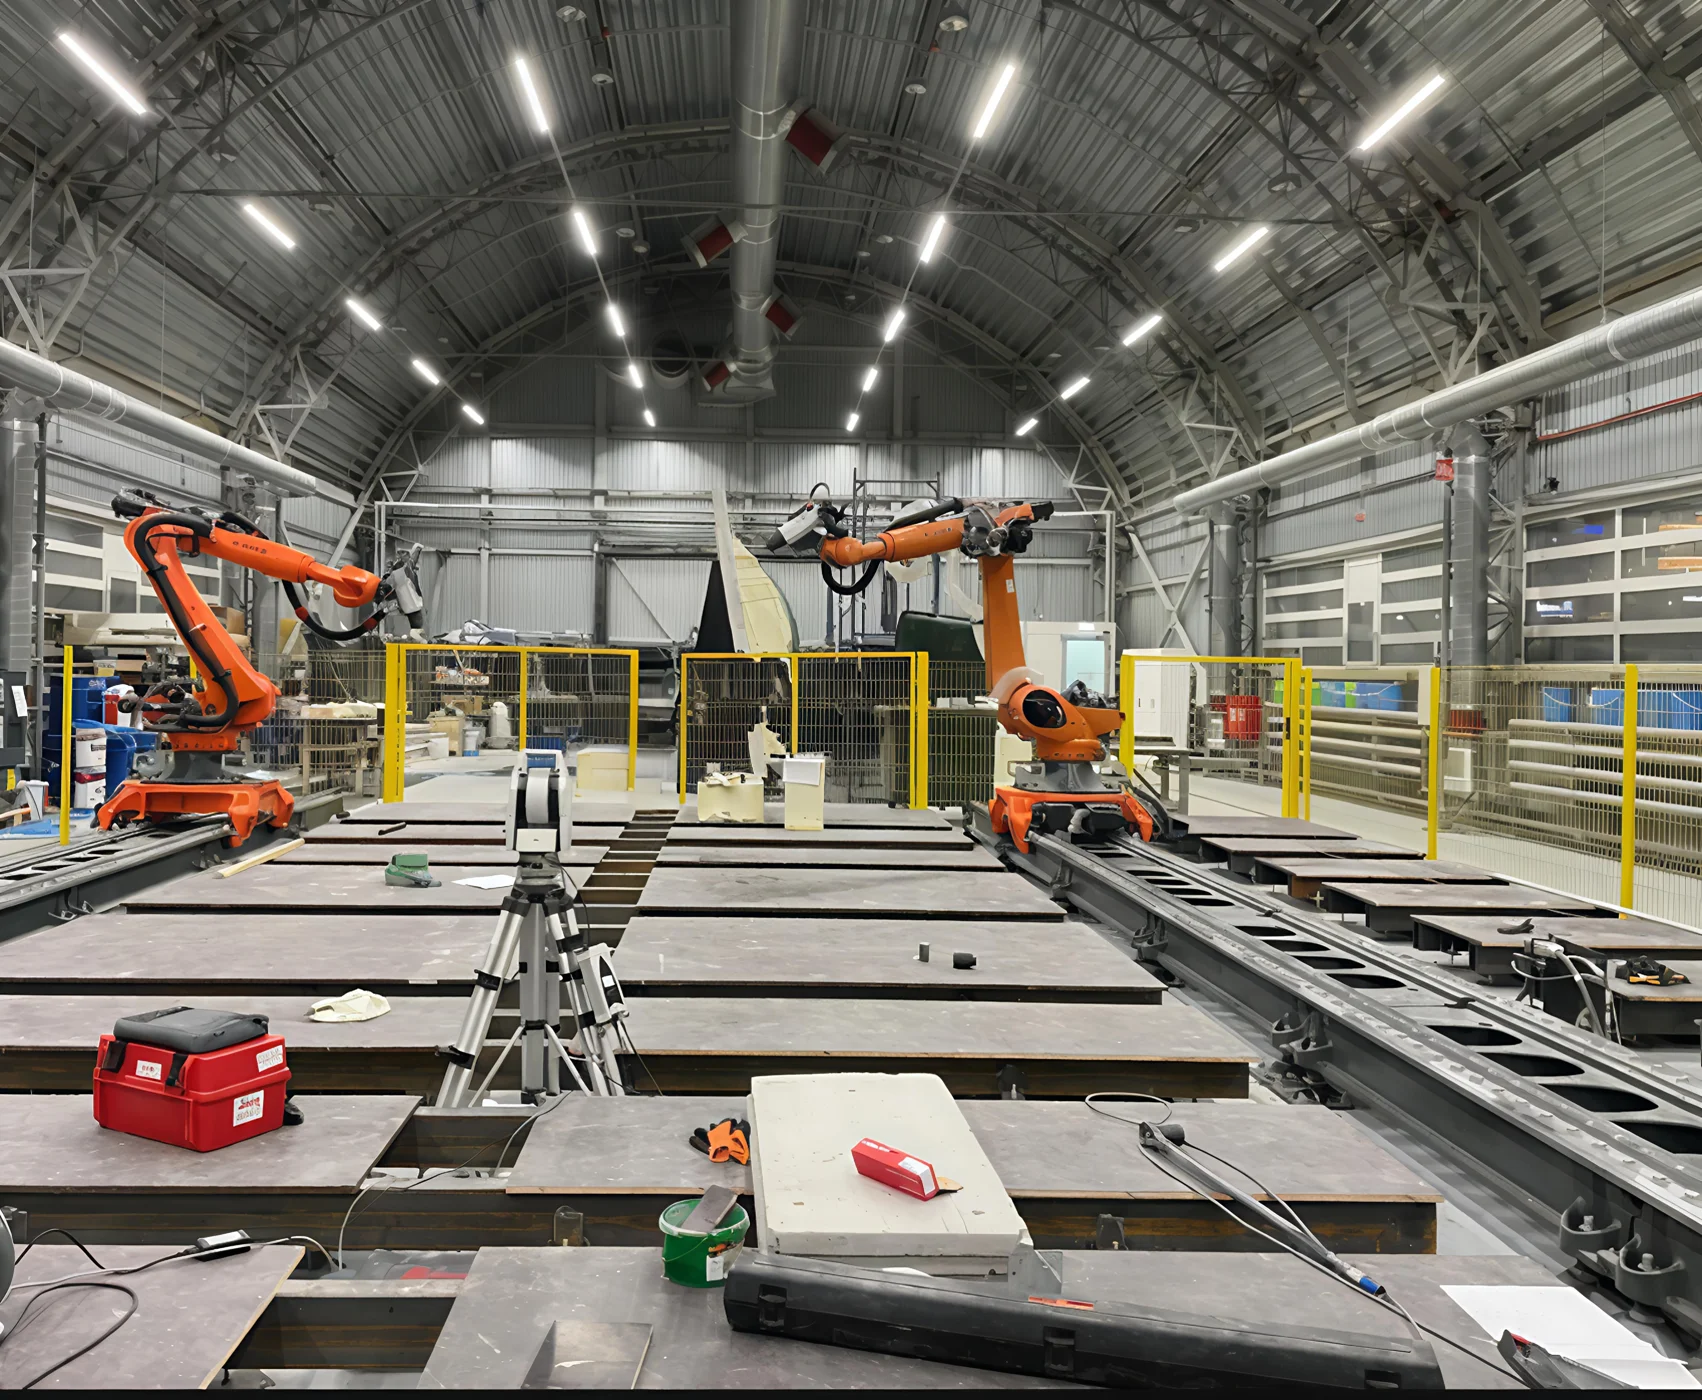
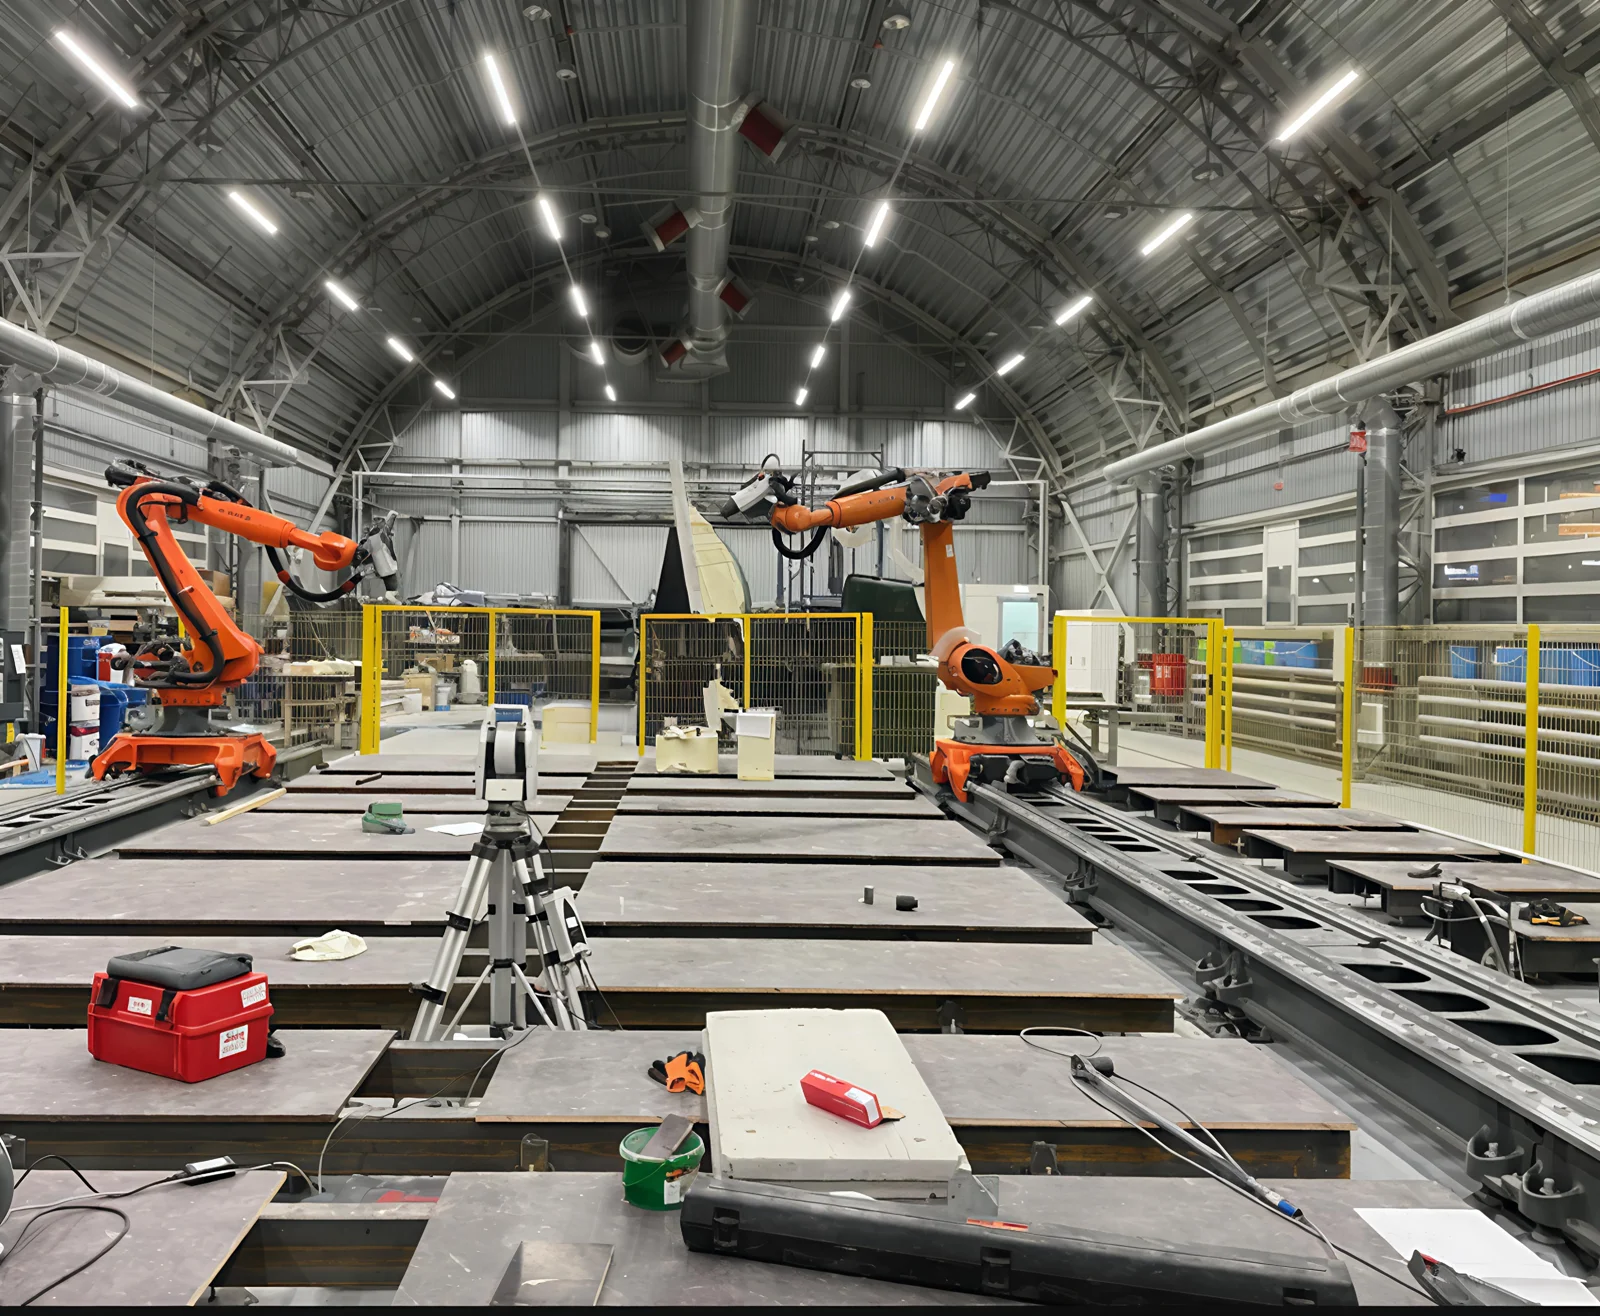
На каретке закреплялись два отражателя. По их координатам оценивали прямолинейность и изменение ориентации в горизонтальной плоскости. Для контроля направляющих использовался Leica AT402, а контрольные марки цеха позволяли учитывать смещение самого трекера.
Обработка
Согласуем базирование и способ определения прямой или плоскости. Результат аппроксимации и отклонение от заданной технологической базы - разные представления; в отчёте должно быть понятно, какое из них применено.
Передаваемые данные
Схемы, координаты характерных положений, профили отклонений и сведения о системе координат. Численные допуски берём из задания или документации стенда.
Контроль геометрии станка при монтаже и ремонте
Проверку начинают с перечня параметров, предусмотренных документацией оборудования. Для конкретного узла оценивают прямолинейность перемещения, взаимную ориентацию направляющих и положение баз. Проверка всей геометрической точности станка может потребовать нескольких измерительных методов.
В ЮСТАС согласуем объём, который можно обоснованно выполнить выбранной системой. Уточняем рабочие перемещения, точки крепления целей и возможность воспроизвести положения каретки. Условия прогрева, нагрузки и последовательность ходов фиксируем в программе.
Измерения до и после регулировки
Выполняем исходную серию, определяем отклонения и передаём результаты ответственному за настройку. После согласованного вмешательства повторяем измерения в сопоставимых условиях. Стабильность базы и прибора проверяем на каждом этапе.
Как использовать отчёт
Профили перемещений и схемы показывают, к какому узлу и состоянию относятся результаты. Отдельно обозначаем параметры, которые не входили в контроль. Настройка системы ЧПУ, ремонт механики и полный комплекс приёмочных испытаний согласуются отдельно.
Нормативная основа работ
Контроль станка и выверка отдельной направляющей могут включать разные проверки. Полноту программы определяют тип оборудования и требования изготовителя.
Область применения и пояснения
- ГОСТ ISO 230-1-2018 - Методы контроля геометрической точности станков без нагрузки или в квазистатических условиях. Состав испытаний выбирают для конкретного станка.
- ГОСТ Р 53442-2015 - Правила задания геометрических допусков формы, ориентации, расположения и биения. Численные допуски конкретного изделия берут из конструкторской документации.
- ГОСТ Р 8.563-2009 - Требования к разработке и применению методик измерений. Применяется в своей области; прямые измерения по эксплуатационной документации прибора исключены из области этого стандарта.
Указаны основные документы с действующим статусом по официальным карточкам на 12 сентября 2026 года. Для конкретного задания уточняют применимые положения, вступившие в силу изменения и дополнительные профильные требования.
Частые вопросы
Трекер заменяет все средства проверки станка
Нет. Средства выбирают по конкретным параметрам и допускам; часть испытаний требует другой оснастки или приборов.
Можно ли проверить участок хода
Да, но выводы относятся к исследованному диапазону. Границы указываем в отчёте.
Что приложить к заявке
Паспорт и схему станка, перечень проверок, допуски, размеры перемещений и сведения о выполненном ремонте.
 ИНЖЕНЕРНЫЕ РАБОТЫ
 ИНЖЕНЕРНЫЕ РАБОТЫ