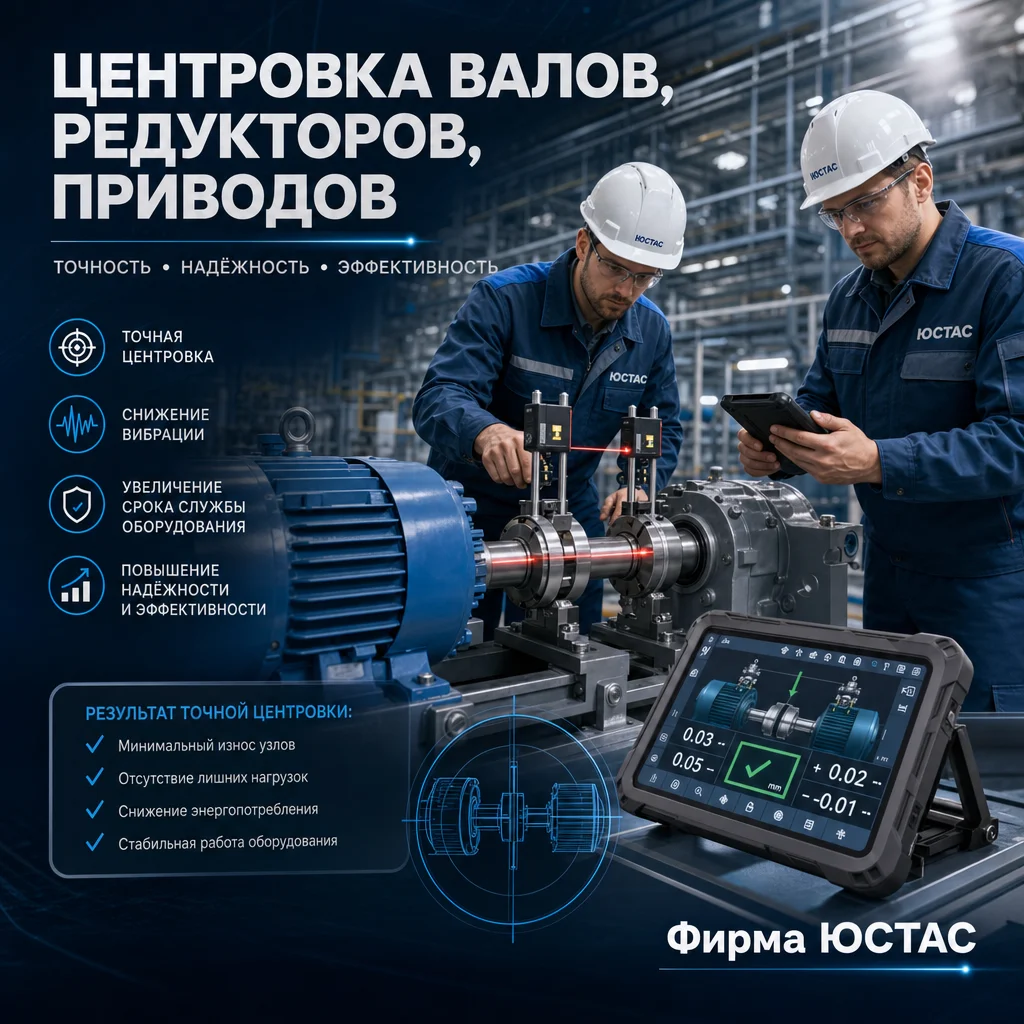
Тематическая иллюстрация из материалов ЮСТАС
Центровка валов – это выставка двух соединённых агрегатов (двигателя и насоса, двигателя и редуктора) так, чтобы их оси совпадали. Несоосность бывает двух видов: параллельное смещение осей и излом под углом. Обе дают вибрацию, перегрев подшипников, износ уплотнений и муфты. Центровку делают после монтажа, ремонта, замены агрегата или муфты и при росте вибрации – если диагностика показала именно несоосность.
Центровку выполняем лазерным трекером: он измеряет положение осей обоих агрегатов в одной системе координат с точностью в сотые доли миллиметра и работает там, где обычной оснастке не хватает места или длины. Порядок всегда один: безопасное отключение, проверка «мягкой лапы» (опора, которая не прилегает к раме), измерение исходного положения, расчёт перемещений опор и толщины подкладок, регулировка и контрольный замер. Если агрегат при работе нагревается, учитываем тепловое расширение и выставляем валы в холодном состоянии с поправкой.
Допуски берём у изготовителя агрегата и муфты, а не одинаковые для всех. Вы получаете протокол с отклонениями до и после центровки. Тем же трекером центрируем длинные валопроводы, многоопорные линии, опоры турбин и прокатные станы – одним прибором и в одной системе координат.
Соосность соединяемых агрегатов
ЮСТАС выполняет измерения для центровки валов, редукторов, электродвигателей и приводов. Работы проводят при монтаже, после замены агрегатов и ремонта, а также для проверки геометрии действующей линии.
Что проверяем
Определяем взаимное положение осей, смещения и угловые отклонения по согласованной схеме. Положение опор и муфтовых соединений рассматриваем по документации конкретного оборудования.
Измерение и регулировка
Фиксируем исходное состояние, рассчитываем необходимые изменения положения агрегатов, сопровождаем регулировку и выполняем заключительный контроль. Средства измерений подбираем по конструкции узла, доступу и требуемому допуску.
Условия имеют значение
До работ согласуем состояние оборудования и температурные условия, допустимость поворота валов и объём механических операций. Значения допуска принимаем из документации и задания, а не назначаем одинаковыми для всех приводов.
Результат
Протокол центровки с исходными и итоговыми отклонениями, схемой баз и условиями измерений. Если поводом обращения стала вибрация, геометрический контроль дополняет профильную диагностику её причин.
Для обсуждения нужны схема привода, тип муфт, расстояния между опорами, допуски и время доступной остановки.
Нормативная основа работ
Для промышленного оборудования численные допуски, базы и условия контроля определяют чертежи, монтажная документация и требования изготовителя. Строительные СНиП не являются универсальными нормами выверки оборудования.
Область применения и пояснения
- ГОСТ Р 53442-2015 Правила задания геометрических допусков формы, ориентации, расположения и биения. Численные допуски конкретного изделия берут из конструкторской документации.
- ГОСТ Р 8.563-2009 Требования к разработке и применению методик измерений. Применяется в своей области; прямые измерения по эксплуатационной документации прибора исключены из области этого стандарта.
Вопросы и ответы
Какие допуски соосности применяются?
Учитывают требования изготовителя агрегата и муфты, частоту вращения, конструкцию узла и рабочую температуру. Контролируют параллельное и угловое смещение осей. Допуски и требуемое положение в холодном состоянии уточняют до регулировки.
Нужно ли останавливать оборудование для измерений?
Для обычной центровки валов агрегат останавливают и подготавливают к безопасной работе по правилам предприятия. Возможность поворота валов и порядок отключения согласуют с эксплуатацией. Измерения начинают после допуска к оборудованию.
Что делать при вибрации – достаточно ли центровки?
Причиной могут быть дисбаланс, дефекты подшипников, ослабленные крепления, состояние основания и другие нарушения. Центровка устраняет только несоосность. При вибрации сначала уточняют её причины и состав диагностики.
Можно ли центрировать работающее оборудование?
Обычную регулировку взаимного положения агрегатов выполняют на остановленном оборудовании. Измерение тепловых перемещений в рабочем режиме возможно только по отдельной безопасной схеме. Его результаты могут использоваться для задания положения при последующей центровке.
Какие муфты поддерживаются?
Возможность измерений определяют по конструкции муфты, диаметрам валов, зазорам и местам крепления оснастки. Для оценки нужны фотографии и чертёж узла. Универсальную совместимость с любой муфтой без проверки не обещаем.
Как часто нужно проверять центровку?
Периодичность задают в регламенте обслуживания с учётом требований изготовителя и состояния агрегата. Проверка может потребоваться после монтажа, ремонта, замены муфты или перемещения оборудования. При изменении вибрации сначала проводят диагностику причины.
Чем лазерная центровка лучше индикаторной?
Лазерная система быстрее и сразу считает, насколько сдвинуть опоры. Индикаторы по полумуфтам дают ту же информацию, но требуют расчётов и чувствительны к провисанию кронштейнов. Мы центрируем лазерным трекером: он даёт положение осей в координатах и подходит для длинных валопроводов и многоопорных линий.
Что такое «мягкая лапа»?
Опора агрегата, которая не прилегает к раме. При затяжке болта корпус деформируется, и центровка «уходит». Мягкую лапу проверяют и устраняют до центровки.
 ИНЖЕНЕРНЫЕ РАБОТЫ
 ИНЖЕНЕРНЫЕ РАБОТЫ