Геометрия изделия меняется в работе. Сильнее всего – у того, что испытывает большие нагрузки. В какой-то момент накопленные отклонения приводят к поломке.
Чтобы этого не произошло, геометрию измеряют и приводят обратно к проекту.
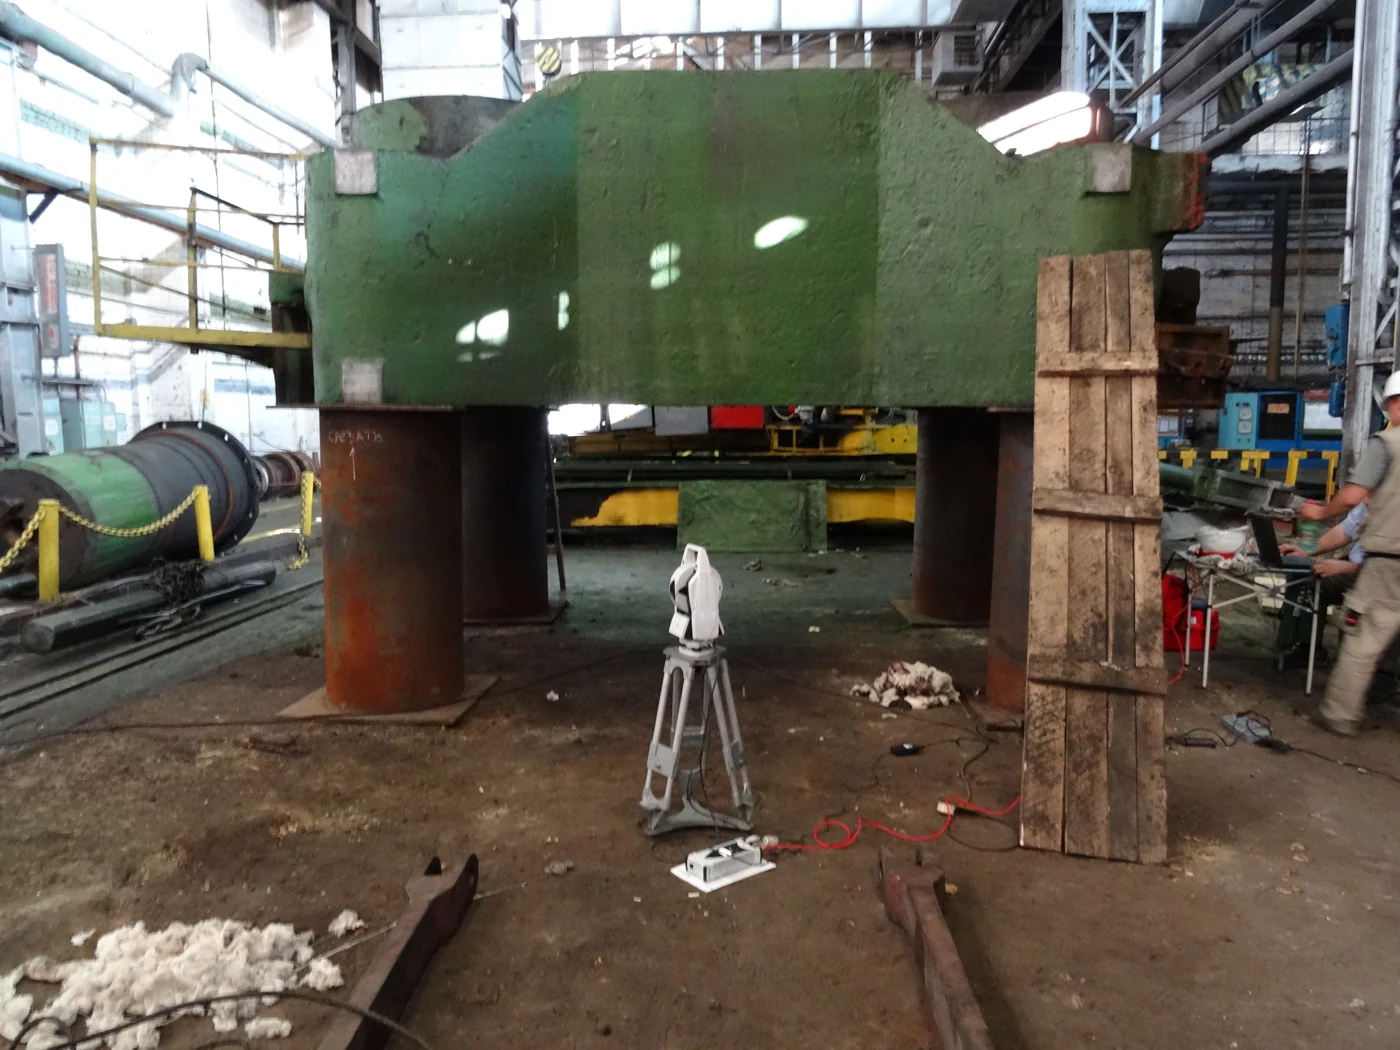
Прибор: лазерный трекер Leica AT402, отражатель RRR 1,5″. Программа: SpatialAnalyzer. Условия: цех, +20 °С.
Система координат от самого изделия
Результат имеет смысл только в системе, связанной с изделием. Иначе «отклонение 0,3 мм» – от чего?
За базовую плоскость приняли нижнюю базовую поверхность архитрава. За начало координат – среднюю точку центров верхних поясков посадочных мест колонн. Ось X направили в середину отрезка между двумя из них, ось Z – вверх перпендикулярно базовой плоскости.
Сеть, а не одна станция
Измеряли с разных точек стояния, одновременно наблюдая переходные точки на магнитных держателях – так, чтобы каждая переходная точка была видна с максимального числа станций. Всё уравняли по методу наименьших квадратов.
Это та же логика, что в геодезической сети, только в масштабе цеха.
Что получил заказчик
Четыре таблицы: фактические диаметры посадочных мест цилиндров, фактические координаты их центров, ориентация осей и плоскостность опорных поверхностей – каждая величина с отклонением от проекта.
По результатам измерений выполнена выверка положения и ориентации мобильного металлообрабатывающего оборудования: числа не остались в отчёте, по ним ставили станок.
Приём, ради которого стоит дочитать
Угол оси с базовой плоскостью – 89,9884° вместо 90°. Отклонение 0,0116 градуса.
Сотых долей градуса не чувствует никто. Поэтому рядом в отчёте стоит пересчёт: на базе 1200 мм это 0,24 мм.
Вот теперь понятно, много это или мало. Градусы – язык прибора, миллиметры – язык того, кто будет это исправлять.